
Pri izdelavi ultra precizne opreme mnogi pripisujejo osnovno natančnost strojev stabilnosti materiala in natančnosti obdelave, vendar spregledajo odločilni vpliv "natančnosti ujemanja površin" na splošno zmogljivost. Precizne granitne komponente služijo kot ključna merila za vrhunsko polprevodniško, lasersko kontrolno in metrološko opremo. Poleg inherentnih prednosti materiala, kot sta nizka deformacija in močno dušenje vibracij, se močno zanašajo na namenske izpopolnjene postopke obdelave površin. Vrhunska tehnologija površin lahko temeljito reši skrite težave, ki so pogoste pri natančni montaži, kot so virtualni stik, upogibanje robov, vpenjalne točke zaradi napetosti in neenakomerne reže, kar omogoča visoko stopnjo ujemanja med granitnimi deli in celotno strukturo stroja.
Običajna obdelava kamna si prizadeva le za izpolnjevanje dimenzijskih toleranc in doseganje svetle površine, kar ne more zadovoljiti logike ultra precizne montaže. Granitna površina po običajnem brušenju je lahko na prvi pogled videti ravna, vendar ima številne neurejene sledi brušenja, mikroskopske valovitosti in območja koncentracije robnih napetosti na mikro ravni. Takšne napake ostanejo neopažene pri splošni mehanski montaži. Vendar pa pri nano precizni opremi majhne reže med prileganjem neposredno sprožijo odmik vpenjalne sile, mikro tresenje med delovanjem stroja, premik merila med dolgo življenjsko dobo in poslabšanje natančnosti ponovnega pozicioniranja. To pojasnjuje, zakaj številni poceni granitni dodatki izpolnjujejo dimenzijske zahteve, vendar zagotavljajo nestabilno natančnost na stroju.
Osnovna logika izpopolnjene tehnologije površinske obdelave podjetja ZHHIMG ni več zgolj »sploščitev površine«, temveč doseganje mehanskega ravnovesja in geometrijskega ujemanja po celotni površini spoja. Naša tovarna je opremljena z obdelovalnimi okolji s konstantno temperaturo, konstantno vlažnostjo in brez prahu ter velikimi visoko preciznimi brusilnimi stroji in je vzpostavila sistem precizne površinske obdelave, ki se razlikuje od običajnih industrijskih standardov. Namesto visokohitrostnega masnega brušenja uporabljamo izpopolnjen postopek nizkohitrostnega, enakomernega in ponavljajočega se poravnavanja, da odpravimo smerne razlike v vzorcih brušenja. To zagotavlja dosledno mikro ravnost na sprednji in zadnji strani komponente, štirih stranskih robovih in referenčnih ravninah za montažo, s čimer se bistveno odpravijo napake pri sestavljanju, kot sta delni virtualni stik in lokalni trdi stik.
Pri montaži granita se osredotočamo na pogoste težave, vključno z zrušitvijo roba, koncentracijo robnih napetosti in deformacijo okoli lukenj, zato uporabljamo ekskluzivne lokalne postopke profiliranja. Po rezanju in grobi obdelavi se na robovih kamna pojavijo skrite mikrorazpoke in nakopičene napetosti. Brez prefinjene obdelave se napetost po montaži in vpenjanju postopoma sprošča in povzroča mikrodeformacije prilegajočih se površin. Visoko natančna površinska obdelava, izravnava za odpravljanje napetosti in gladka obdelava prehodov vogalov ohranjajo vsako pritrdilno točko, prilegajočo cono in priključno čelno ploskev v stabilnem in enakomernem mehanskem stanju, kar zagotavlja enakomerno porazdelitev sile, tesno prileganje in ničelno preostalo napetost med montažo. celoten površinski stik. Pri konvencionalno obdelanem kamnu je dejansko efektivno prilegajoče se območje po montaži manjše od 70 %. Preostale reže postanejo nevarnost za prenos vibracij, kopičenje prahu in toplotno deformacijo. Pri referenčnih granitnih delih se po prefinjeni obdelavi efektivno prilegajoče se območje znatno poveča. Sestavljena konstrukcija stroja postane bolj kompaktna z enakomerno togostjo, brez resonance in zanašanja med delovanjem pri visoki hitrosti, kar zagotavlja stabilne podatke o pozicioniranju in pregledu. 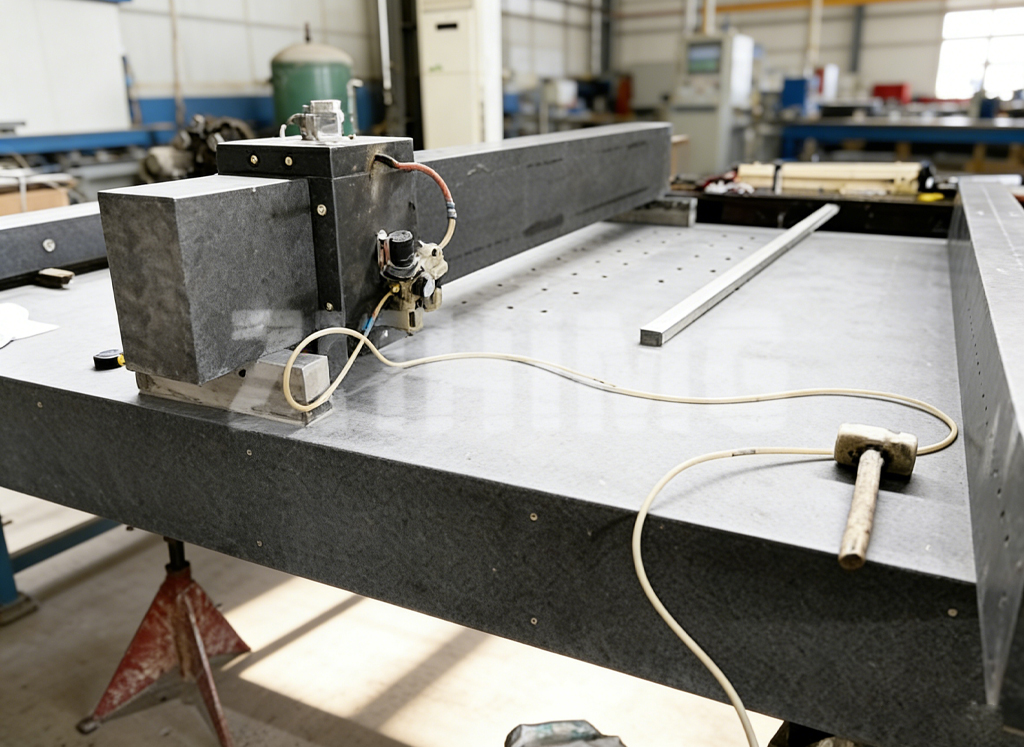
Prednosti te tehnologije so še posebej opazne pri ekstra dolgih in ekstra širokih granitnih strojnih posteljah in portalnih nosilcih. Velik kamen je nagnjen k neenakomerni teksturi obdelave, deformaciji razpona in nedoslednemu prileganju med dvema koncema. Z izkoriščanjem velike tonaže, zmogljivosti preciznega brušenja velikih dimenzij skupaj z ročno nano-oblikovalno končno obdelavo ZHHIMG izvaja consko niveliranje in kalibracijo v celotnem obsegu za komponente z velikim razponom. Zagotavlja dosledno delovanje prileganja ekstra dolgih obdelovancev in se izogne pogosti industrijski napaki "votla sredina in tesen stik na obeh koncih" pri velikih delih.
Z vidika končnega uporabnika vrhunska površinska obdelava ne le izboljša kakovost montaže in natančnost vgradnje, temveč tudi neposredno zmanjša težave pri zagonu opreme, pogostost ponovnega umerjanja in stroške vzdrževanja. Granitne strukture z enakomernim vgradnjo in stabilno napetostjo lahko dolgo časa ohranijo prvotno natančnost stroja in izpolnjujejo stroge dolgoročne obratovalne zahteve v čistih prostorih za polprevodnike, visokofrekvenčni laserski obdelavi in scenarijih natančnega metrološkega pregleda.
Če povzamemo, zgornjo mejo natančnosti montaže preciznih granitnih delov določajo izpopolnjeni površinski postopki. Surovine opredeljujejo stabilnost, medtem ko površinska obdelava določa združljivost montaže in dolgoročno splošno natančnost stroja. Z diferenciranim sistemom precizne površinske obdelave ZHHIMG odpravlja različne skrite napake pri montaži navadnega kamna in zagotavlja zanesljivejše rešitve za granitne dele po vsem svetu za ultra precizno opremo z višjimi standardi prileganja.
Čas objave: 14. september 2026